+86-15371769898
 [email protected]
+86-15371769898[email protected]একটি ফিল্ম এক্সট্রুশন লাইনে, একটি হিটিং রোলার একটি সাধারণ ইস্পাত সিলিন্ডারের মতো দেখতে হতে পারে, কিন্তু যখন প্রান্ত অঞ্চলটি কেন্দ্রের চেয়ে 8° সেন্টিগ্রেড শীতল হয়, তখন অপারেটর সেটপয়েন্ট বাড়ায় এবং চূড়ান্ত পণ্যটি খুব নরম হয়ে যায়। যে তাপমাত্রা পার্থক্য একটি নিয়ন্ত্রণ সিস্টেম ত্রুটি নয়. রোলারের ভিতরে কীভাবে তাপ সরবরাহ করা হয় তা একটি যান্ত্রিক ত্রুটি। তাপীয় রোলারগুলি একটি অভ্যন্তরীণ মাধ্যমের মাধ্যমে একটি তাপ উত্সকে একটি নিয়ন্ত্রিত পৃষ্ঠের তাপমাত্রায় রূপান্তর করে কাজ করে এবং সেই রূপান্তরের গুণমান প্যাসেজ, প্রাচীরের বেধ এবং মেশিনিং সহনশীলতা দ্বারা নির্ধারিত হয়।
তিনটি সাধারণ তাপের উত্স হল তাপ তেল, বাষ্প এবং বৈদ্যুতিক গরম করার উপাদান। একটি তেল-উষ্ণ রোলারে, একটি পাম্প একটি ঘূর্ণায়মান জয়েন্টের মাধ্যমে গরম তেলকে একটি সর্পিল চ্যানেলে বা রোলের অভ্যন্তরে বৃত্তাকার গহ্বরে ঠেলে দেয়। তেল চ্যানেল বরাবর চলে যাওয়ার সাথে সাথে এটি ভিতরের দেয়ালে তাপ হারায় এবং প্রাচীর সেই তাপটি বাইরের পৃষ্ঠে সঞ্চালিত করে। রিটার্ন তেল একটি বাহ্যিক হিটিং স্টেশনে ফিরে যায় যেখানে এটি পুনরায় গরম করা হয় এবং পুনঃপ্রবর্তন করা হয়। একটি বাষ্প-উষ্ণ রোলার একই নীতিতে কাজ করে তবে সংবেদনশীল তাপের পরিবর্তে সুপ্ত তাপ ব্যবহার করে। একটি বৈদ্যুতিক তাপীয় রোলার মূলে ঢোকানো কার্টিজ হিটার ব্যবহার করে এবং তাপমাত্রা পৃষ্ঠের কাছাকাছি অবস্থিত একটি থার্মোকল দ্বারা নিয়ন্ত্রিত হয়।
| গরম করার পদ্ধতি | সাধারণ পরিসীমা | মূল সুবিধা | জন্য সতর্ক |
|---|---|---|---|
| তাপীয় তেল সঞ্চালন | 100-350°C | এমনকি তাপ বিতরণ | তেলের ক্ষয় এবং অভ্যন্তরীণ আমানত |
| বৈদ্যুতিক কার্তুজ | 50-250°C | দ্রুত তাপমাত্রা প্রতিক্রিয়া | হট ব্যান্ডিং যদি উপাদানগুলি খারাপভাবে ফাঁকা হয় |
| বাষ্প | 100-180°C | উচ্চ তাপ ক্ষমতা | ঘনীভূত অপসারণ এবং জারা |
গরম করার মাধ্যম পছন্দ প্রতিক্রিয়া সময় এবং ঝুঁকি প্রোফাইল পরিবর্তন করে। একটি উচ্চ প্রবাহ হার সহ একটি ছোট তেল সার্কিট প্রায় 20 মিনিটের মধ্যে 200°C এ পৌঁছাতে পারে, তবে এটির জন্য একটি ঘূর্ণমান জয়েন্টের প্রয়োজন যা অবশ্যই ফুটো এবং চাপের স্পাইক প্রতিরোধ করবে। একটি বাষ্প ব্যবস্থা অল্প সময়ের মধ্যে প্রচুর পরিমাণে তাপ সরবরাহ করতে পারে, তবুও এটিকে রোলার পৃষ্ঠের একটি অংশ ক্যাপচার করা থেকে জল আটকানোর জন্য একটি ঘনীভূত ফাঁদও প্রয়োজন। বৈদ্যুতিক কার্টিজ হিটারগুলি দ্রুত সাড়া দেয় এবং স্বতন্ত্র তাপমাত্রা নিয়ন্ত্রণের প্রস্তাব দেয়, তবে সেগুলি প্রোডাকশন রোলারের ভিতরে প্রতিস্থাপন করা কঠিন এবং স্থানীয় অতিরিক্ত উত্তাপের প্রতি আরও সংবেদনশীল।
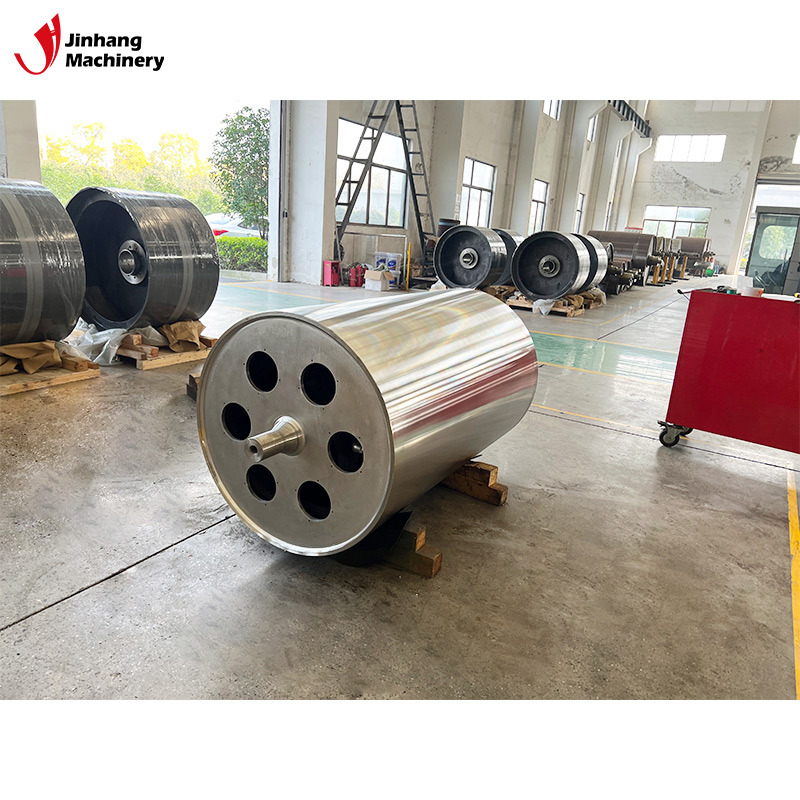
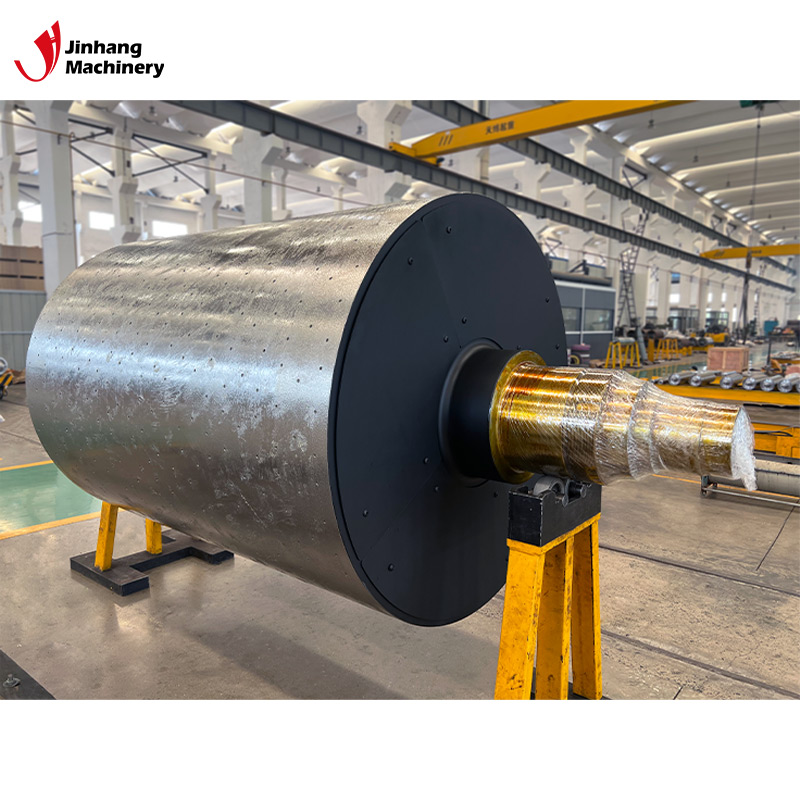 ইউনিফর্ম হিট ট্রান্সফারের জন্য জারা-প্রতিরোধী তেল-উত্তপ্ত রোলার এই রোলারটি এমনকি তাপ বিতরণের জন্য একটি তেল-পরিবাহী সিস্টেমের সাথে জারা প্রতিরোধের সমন্বয় করে, যখন আর্দ্রতা বা রাসায়নিক কাগজ, টেক্সটাইল বা প্যাকেজিং লাইনে মানক সরঞ্জামকে চ্যালেঞ্জ করে তখন এটি একটি নির্ভরযোগ্য পছন্দ করে। পণ্য দেখুন →
তাপমাত্রা অভিন্নতা একটি তাপ রোলারের আসল পরীক্ষা। আবরণ বা লেমিনেটিং রোলারের একটি সাধারণ স্পেসিফিকেশন হল মুখের তাপমাত্রা ±3°C সহনশীলতা। এই সহনশীলতা শুধুমাত্র পূরণ করা যেতে পারে যদি অভ্যন্তরীণ চ্যানেলটি পুরো মুখ বরাবর একটি ধারাবাহিক ক্রস-সেকশন দিয়ে মেশিন করা হয়। যদি বোরের এক প্রান্ত থেকে অন্য প্রান্তে 0.2 মিমি তারতম্য থাকে তবে তেলের বেগ পরিবর্তিত হয় এবং স্থানীয় তাপ স্থানান্তর সহগ পরিবর্তিত হয়। ফলাফল হল একটি জার্নালের কাছে একটি উষ্ণ স্থান এবং বিপরীত জার্নালের কাছে একটি শীতল স্থান।
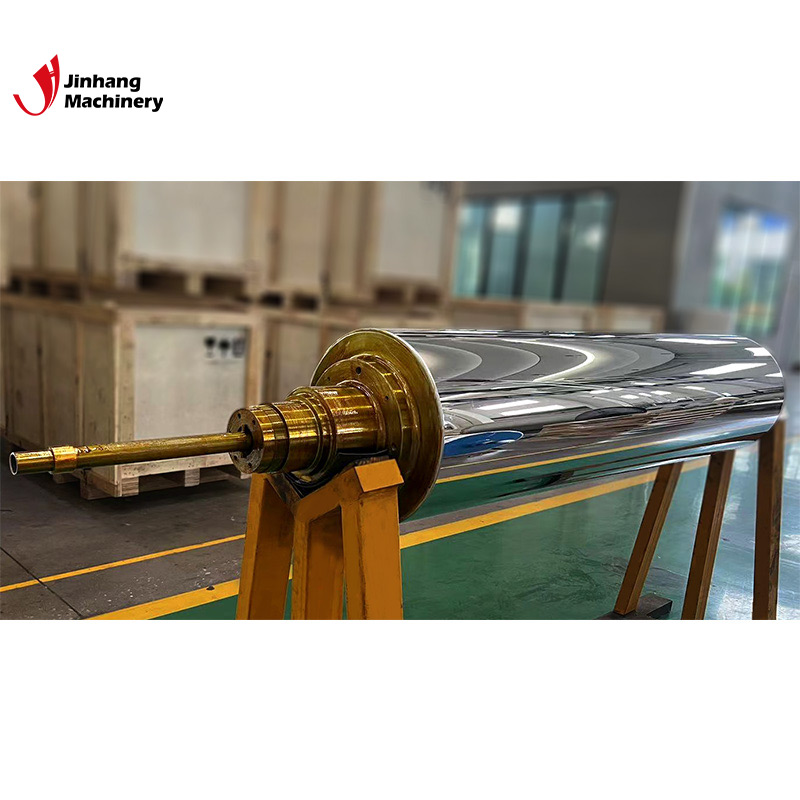
প্রাচীর বেধ অভিন্নতা পাশাপাশি অবদান. একটি মোটা প্রাচীর তাপের উত্স থেকে তাপমাত্রার স্পাইকগুলিকে মসৃণ করে, তবে এটি বেলনটিকে তাপমাত্রায় আনতে প্রয়োজনীয় শক্তিও বাড়ায়। একটি পাতলা প্রাচীর দ্রুত সাড়া দেয় তবে গরম তেল চ্যানেলিংয়ের জন্য আরও সংবেদনশীল। অনেক ক্ষেত্রে, একটি আয়না গরম করার রোলারটি সঠিকভাবে বেছে নেওয়া হয় কারণ এটি পৃষ্ঠের স্থিতিশীলতার সাথে দ্রুত প্রতিক্রিয়ার ভারসাম্য বজায় রাখে। একই ভারসাম্য পৃষ্ঠ ফিনিস প্রযোজ্য: একটি ক্রোমিয়াম-ধাতুপট্টাবৃত বা মিরর-সমাপ্ত পৃষ্ঠ ফিল্ম এবং প্রলিপ্ত পণ্যের জন্য সামঞ্জস্যপূর্ণ মুক্তি বৈশিষ্ট্য দেয়।
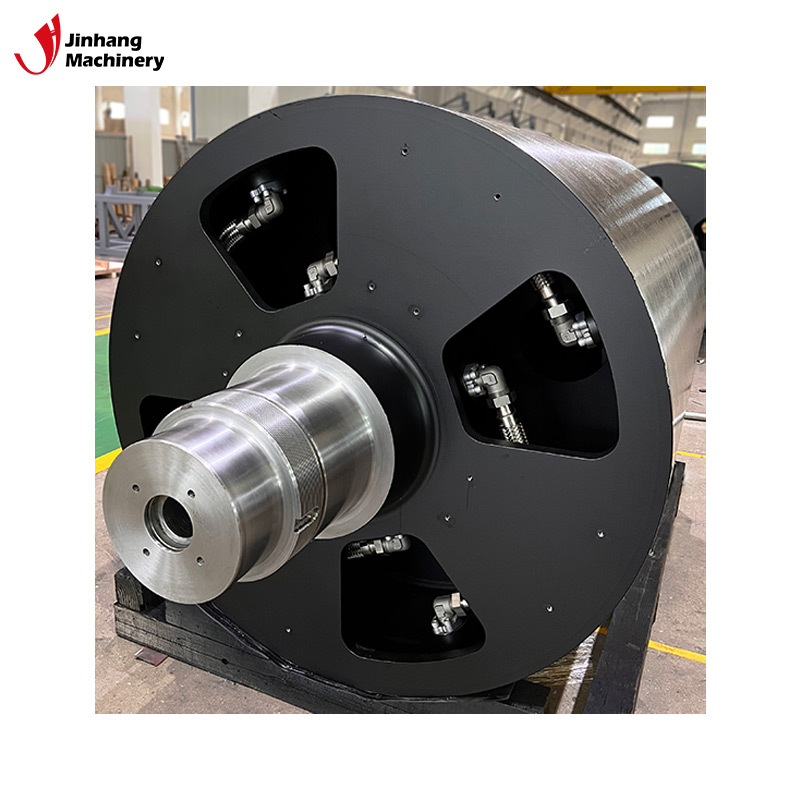 উচ্চ তাপ পরিবাহিতা সহ মিরর-সমাপ্ত হিটিং রোলার এর মিরর পৃষ্ঠ এবং চমৎকার তাপ পরিবাহিতা দ্রুত প্রতিক্রিয়া এবং অভিন্ন গরমকে সমর্থন করে, যা ফিল্ম ল্যামিনেশন বা আবরণ প্রক্রিয়াগুলির জন্য উপযুক্ত যা সঠিক তাপমাত্রা নিয়ন্ত্রণ এবং একটি মসৃণ ফিনিস উভয়েরই দাবি রাখে। পণ্য দেখুন →
বাস্তব ক্রিয়াকলাপে, তাপীয় রোলারগুলি এমনভাবে ব্যর্থ হয় যা শুরুতে স্পষ্ট নয়। প্রথম সমস্যা হল তাপ সম্প্রসারণ। যখন একটি কার্বন ইস্পাত রোলার 25°C থেকে 250°C পর্যন্ত উত্তপ্ত হয়, তখন খাদটি কয়েক মিলিমিটার প্রসারিত হয়। যদি বিয়ারিং হাউজিং এবং শেষ সীলগুলি সেই বৃদ্ধির জন্য ডিজাইন না করা হয় তবে রোলারটি অক্ষীয় শক্তি বিকাশ করতে পারে যা কয়েক সপ্তাহের মধ্যে বিয়ারিংটি শেষ করে দেয়। দ্বিতীয় সমস্যাটি হল অভ্যন্তরীণ বাধা। একটি তেল ব্যবস্থায়, ক্ষয়প্রাপ্ত তেল চ্যানেলের দেয়ালে বার্নিশ তৈরি করে। সেই বার্নিশটি একটি অন্তরক হিসাবে কাজ করে, তাই একই পৃষ্ঠের তাপমাত্রা অর্জনের জন্য রোলারের একটি উচ্চতর তেলের তাপমাত্রা প্রয়োজন, যা তারপরে অবক্ষয়কে ত্বরান্বিত করে।
একটি তৃতীয় ব্যর্থতা একটি ক্ষয়প্রাপ্ত অভ্যন্তরীণ উত্তরণ সঙ্গে একটি বাষ্প-উত্তপ্ত রোলার জড়িত। কনডেনসেট এবং অক্সিজেন সময়ের সাথে সাথে পিটিং তৈরি করে এবং ফলস্বরূপ লিক প্রলেপযুক্ত পণ্যটিকে দূষিত করতে পারে। একটি খাদ্য বা চিকিৎসা প্রয়োগে, এটি একটি গুরুতর মানের ঝুঁকি। উচ্চ-তাপমাত্রা-প্রতিরোধী গ্রেড সহ একটি স্টেইনলেস স্টীল হিটিং রোলার অক্সিডেশন এবং উচ্চ-তাপমাত্রার এক্সপোজার সহ্য করে এমন উপকরণ ব্যবহার করে সেই ঝুঁকি কমায়।
গতিশীল ভারসাম্য আরেকটি কারণ প্রায়ই উপেক্ষা করা হয়. 300 ডিগ্রি সেলসিয়াসে, এমনকি অভ্যন্তরীণ চ্যানেলের প্রাচীরের বেধের ছোট বিচ্যুতিগুলি অফ-সেন্টার ভর তৈরি করতে পারে। যখন রোলারটি 1,000 rpm এ স্পিন করে, তখন সেই ভর ভারসাম্যহীনতা পুরো ওয়েব লাইনকে নাড়া দেয়। একটি রোলার যা মেশিন করা হয় এবং তাপ চিকিত্সার পরে ভারসাম্যপূর্ণ হয় তাতে চূড়ান্ত ভারসাম্য পরীক্ষা ছাড়াই অংশগুলি থেকে একত্রিত হওয়া রোলারের তুলনায় অনেক কম কম্পন থাকবে।
নির্বাচন প্রক্রিয়াটি পরিমাপযোগ্য শর্ত দিয়ে শুরু হওয়া উচিত, সাধারণ ক্যাটালগ দিয়ে নয়। তিনটি প্রশ্ন জিজ্ঞাসা করুন: প্রয়োজনীয় প্রক্রিয়া তাপমাত্রা কি? তাপ আপ সময় লাইন কি সহ্য করতে পারে? কোন উপাদান পৃষ্ঠের বিরুদ্ধে চলছে? এই উত্তরগুলি থেকে, একজন প্রস্তুতকারক একটি পালিশ ইস্পাত পৃষ্ঠ, একটি আয়না পৃষ্ঠ, একটি ক্রোম ধাতুপট্টাবৃত পৃষ্ঠ, বা একটি জারা-প্রতিরোধী স্টেইনলেস গ্রেডের মধ্যে সিদ্ধান্ত নিতে পারেন৷ যখন ওয়েবটি উচ্চ গতিতে প্রলেপ করা হয়, তখন একটি মিরর হিটিং রোলার প্রায়শই সর্বোত্তম ফিট হয় কারণ এটি একটি মসৃণ মুক্তি এবং একটি পরিষ্কার, এমনকি গ্লেজ দেয়।
অত্যন্ত অম্লীয় বা ক্ষারীয় আবরণ জড়িত প্রক্রিয়াগুলির জন্য, একটি উচ্চ-তাপমাত্রা প্রতিরোধী গ্রেড সহ একটি স্টেইনলেস স্টীল গরম করার রোলার পছন্দ করা হয়। খাদ্য-গ্রেড প্রক্রিয়ার জন্য, রোলারকে অবশ্যই পুঙ্খানুপুঙ্খভাবে পরিষ্কার এবং পরিদর্শনের অনুমতি দিতে হবে। জন্য উচ্চ গতির প্রিন্টিং লাইন , পৃষ্ঠের সমাপ্তি এবং ঘনত্ব পরম তাপমাত্রা রেটিং এর চেয়ে বেশি গুরুত্বপূর্ণ। সমস্ত ক্ষেত্রে, সরবরাহকারী একটি তুলনীয় রোলার থেকে একটি তাপ প্রোফাইল পরীক্ষা বা নথিভুক্ত পৃষ্ঠের তাপমাত্রা পরিমাপ প্রদান করতে সক্ষম হওয়া উচিত।
এই চারটি সীমা নির্ধারণ করে যে একটি স্টক রোলার কাজ করতে পারে কিনা বা একটি কাস্টম ডিজাইনের প্রয়োজন কিনা। অনেক ক্ষেত্রে, একটি ব্যয়বহুল ভুল এড়ানোর সর্বোত্তম উপায় হল রোলার প্রস্তুতকারককে প্রকৃত লাইন শর্তাবলী প্রদান করা এবং অর্ডার করার আগে একটি গণনাকৃত কর্মক্ষমতা প্রতিবেদনের জন্য জিজ্ঞাসা করা।
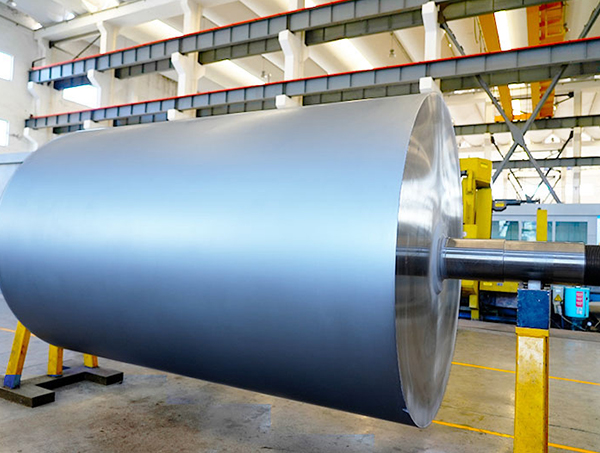
উচ্চ-তাপমাত্রা পরিষেবার জন্য স্টেইনলেস স্টীল হিটিং রোলার স্টেইনলেস স্টিল থেকে তৈরি, এই রোলারটি শক্তি বজায় রাখে এবং উচ্চ তাপমাত্রায় ক্ষয় প্রতিরোধ করে, যেখানে তাপ এবং পরিচ্ছন্নতা গুরুত্বপূর্ণ তা শুকানোর বা ক্যালেন্ডারিং অপারেশনের জন্য একটি টেকসই বিকল্প সরবরাহ করে। পণ্য দেখুন → একটি কাস্টম থার্মাল রোলার একটি অঙ্কন বা একটি সরঞ্জাম স্পেসিফিকেশন দিয়ে শুরু হয়। প্রকৌশল দল প্রয়োজনীয় তাপ ইনপুট, অভ্যন্তরীণ চ্যানেল জ্যামিতি এবং প্রাচীরের বেধ গণনা করে। বেলন বডি একটি ভারী লেদ চালু করা হয়, অভ্যন্তরীণ প্যাসেজ ড্রিল বা বিরক্ত হয়, এবং পৃষ্ঠ প্রয়োজনীয় রুক্ষতা স্থল হয়. একটি সুসজ্জিত কর্মশালায়, রোলারটি চূড়ান্ত পরিদর্শন পর্যায়ে পৌঁছানোর আগে গতিশীল ভারসাম্য এবং চাপ পরীক্ষায় যায়।
উদাহরণস্বরূপ, একটি প্যাকেজিং ল্যামিনেটরে ব্যবহৃত 200 মিমি ব্যাসের হিটিং রোলারের জন্য একটি তাপ উৎসের জন্য একটি বোর প্রয়োজন, একটি মসৃণ বাইরের পৃষ্ঠ যার রুক্ষতা Ra 0.2 মাইক্রোমিটার এবং একটি গতিশীল ব্যালেন্স গ্রেড G2.5। যদি এই স্পেসিফিকেশনগুলির যে কোনও একটি মিস করা হয়, তাহলে ভোক্তা ফলাফলটিকে একটি কুঁচকানো জাল, অসম আঠালো, বা অকাল ভারবহন ব্যর্থতা হিসাবে দেখেন। এই কারণেই "তাপীয় রোলারগুলি কীভাবে কাজ করে" এর সর্বোত্তম উত্তরটি গরম করার মাধ্যমের বর্ণনা নয়। এটি তাপ স্থানান্তর পদার্থবিদ্যা এবং উত্পাদন শৃঙ্খলার সংমিশ্রণ।
একই নীতিগুলি সমস্ত ধরণের রোলারগুলিতে প্রযোজ্য যেগুলির জন্য ঘনিষ্ঠ তাপমাত্রা নিয়ন্ত্রণ প্রয়োজন৷ রোলারটি একটি আয়না গরম করার রোলার, একটি জারা-প্রতিরোধী তেল-পরিবাহী গরম করার রোলার, বা একটি স্টেইনলেস স্টীল গরম করার রোলার হোক না কেন, অভ্যন্তরীণ জ্যামিতি এবং বাহ্যিক ফিনিস একসাথে ডিজাইন করা আবশ্যক৷ অন্যগুলিকে সামঞ্জস্য না করে একটি প্যারামিটারে পরিবর্তন একটি নতুন হটস্পট বা একটি অবরুদ্ধ প্রবাহ পথ তৈরি করে৷
এমনকি একটি ভাল-পরিকল্পিত রোলারের সাথেও, রক্ষণাবেক্ষণের অভ্যাস নির্ধারণ করে যে তাপমাত্রা প্রোফাইল কতক্ষণ স্থিতিশীল থাকে। সবচেয়ে গুরুত্বপূর্ণ কাজ হল গরম করার মাধ্যম পর্যবেক্ষণ করা। তেল সিস্টেমের জন্য, নিয়মিত বিরতিতে সান্দ্রতা এবং অ্যাসিড মান পরীক্ষা করুন। একটি উচ্চ অ্যাসিড সংখ্যা নির্দেশ করে যে তেল অক্সিডাইজ করছে, এবং ফলস্বরূপ স্লাজ তাপ উত্তরণ কমিয়ে দেবে। স্টিম সিস্টেমের জন্য, কনডেনসেট রিটার্ন লাইন এবং বাষ্প ফাঁদ পরিদর্শন করুন। একটি ব্যর্থ ফাঁদ কনডেনসেটকে রোলারে ব্যাক আপ করতে দেয় এবং নীচের অংশটি ঠান্ডা হয়ে যায়।
রোলার পৃষ্ঠ এছাড়াও পরিদর্শন প্রয়োজন। একটি রুক্ষ, স্ক্র্যাচ করা আয়না পৃষ্ঠ ঘর্ষণ তৈরি করে যা উপাদানটিকে টেনে নিয়ে যায় এবং স্থানীয় তাপমাত্রা বৃদ্ধি করে। পৃষ্ঠ সংস্কার বা পুনরায় নাকাল মুক্তি বৈশিষ্ট্য পুনরুদ্ধার করতে পারেন. একটি উচ্চ-গতির লাইনে, এই চেকগুলি ব্যর্থতার জন্য অপেক্ষা করার পরিবর্তে পরিকল্পিত ডাউনটাইমের সাথে নির্ধারিত হতে পারে।
ব্যবহারিক টেকঅ্যাওয়ে সহজ: একটি থার্মাল রোলার হল একটি নির্ভুল হিট এক্সচেঞ্জার যা একটি সিলিন্ডারের ছদ্মবেশে। এর কর্মক্ষমতা অভ্যন্তরীণ চ্যানেল জ্যামিতি, প্রাচীর বেধ, পৃষ্ঠ ফিনিস, এবং গতিশীল ভারসাম্য দ্বারা সংজ্ঞায়িত করা হয়। যদি একটি রোলার সরবরাহকারী সেই ভেরিয়েবলগুলির উপর নিয়ন্ত্রণ প্রদর্শন করতে পারে, রোলারটি আপনার প্রক্রিয়াটির প্রয়োজনীয় পৃষ্ঠের তাপমাত্রা সরবরাহ করবে। লাইন অপারেটর এবং ক্রেতাদের জন্য, প্রশ্নটি কেবল কী ধরনের তেল বা হিটার ব্যবহার করা হয় তা নয়, বরং এটির চারপাশে কীভাবে রোলার বডি তৈরি করা হয়। আপনার বর্তমান রোলার সমাবেশ নিয়ে আলোচনা করুন আমাদের ইঞ্জিনিয়ারিং দল আপনি একটি ইউনিট প্রতিস্থাপন করার আগে সহনশীলতা যাচাই করতে।
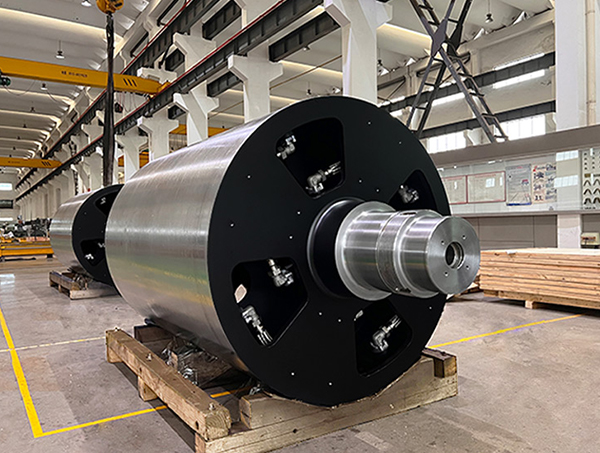
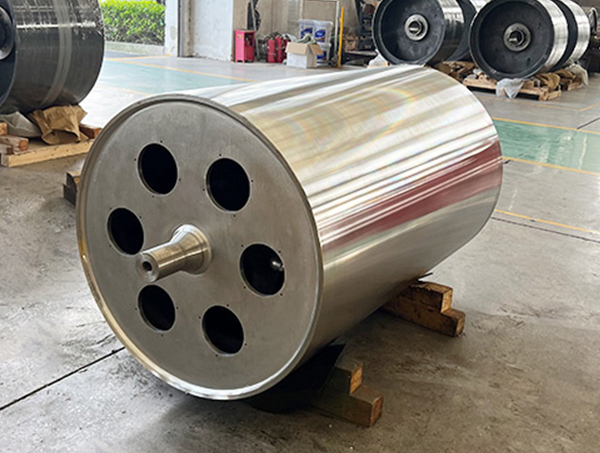
বিভিন্ন রোল কাঠামোর সাথে রোলগুলির বিভিন্ন আকার বিকাশ এবং উত্পাদন করতে উত্সর্গীকৃত।
ফোন: +86-15371769898
ইমেইল: [email protected]
যোগ করুন: 9 লিফা এভিনিউ, চেংডং টাউন, হাইয়ান কাউন্টি, নান্টং সিটি, জিয়াংসু প্রদেশ, চীন
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. সর্বস্বত্ব সংরক্ষিত.